Бесцентровое
Бесцентровое шлифование — это метод абразивной обработки деталей, при котором заготовка не закрепляется между центрами и не устанавливается в патрон. Деталь располагается между шлифовальным и регулирующим кругами и опирается на специальный нож.
Технология применяется преимущественно для обработки наружных цилиндрических поверхностей тел вращения. В зависимости от конструкции детали и поставленной задачи можно шлифовать гладкие и ступенчатые поверхности, а также отдельные конические и фасонные участки.
Главное отличие от шлифования в центрах заключается в способе базирования. При традиционной схеме положение детали задается центровыми отверстиями или другим приспособлением. При бесцентровом шлифовании заготовка одновременно контактирует с несколькими рабочими элементами станка, которые обеспечивают ее устойчивое положение и вращение.
Такой принцип позволяет уменьшить вспомогательное время и организовать непрерывную обработку большого количества однотипных деталей.
Как работает бесцентровый шлифовальный станок
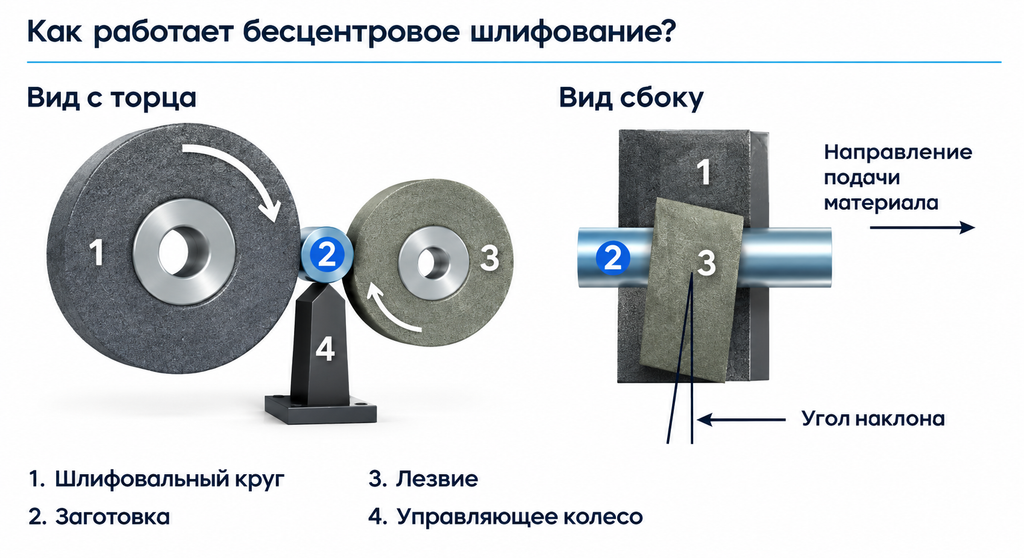
Рабочая зона бесцентрового станка включает несколько основных элементов:
- шлифовальный круг — непосредственно снимает слой материала с поверхности заготовки;
- регулирующий (ведущий) круг — задает вращение и скорость перемещения детали;
- опорный нож — поддерживает заготовку снизу и определяет ее положение относительно рабочих кругов;
- заготовку — деталь, поверхность которой подвергается обработке;
- направляющие и устройства подачи — обеспечивают подвод и отвод заготовок при серийной или автоматизированной обработке.
Шлифовальный круг вращается с высокой окружной скоростью и выполняет основную работу по удалению материала. Регулирующий круг вращается значительно медленнее. За счет контакта с его поверхностью заготовка получает вращательное движение.
Одновременно заготовка опирается на нож и удерживается между двумя кругами. Таким образом обеспечивается стабильное положение детали во время обработки.
Регулирующий круг имеет особенно важное значение для точности процесса. Его рабочая поверхность должна обеспечивать надежное сцепление с заготовкой и передавать ей необходимое вращательное движение без проскальзывания.
Положение опорного ножа, высота расположения заготовки относительно оси кругов, параметры ведущего круга и режимы обработки напрямую влияют на точность геометрии детали, круглость и качество поверхности.
Одно из ключевых преимуществ технологии заключается в отсутствии необходимости устанавливать каждую деталь в отдельное зажимное приспособление. После настройки оборудования заготовки могут последовательно поступать в рабочую зону, что особенно эффективно при крупносерийном производстве.
Основные виды бесцентрового шлифования
По способу подачи и характеру обработки выделяют два основных варианта — сквозное и врезное шлифование.
Сквозное шлифование
При сквозном шлифовании заготовка непрерывно перемещается через рабочую зону между шлифовальным и регулирующим кругами.
Для этого ведущий круг устанавливается под определенным углом относительно оси заготовки. За счет этого возникает осевая составляющая силы, которая перемещает деталь вдоль зоны обработки.
Метод хорошо подходит для деталей простой цилиндрической формы, у которых обрабатываемая поверхность имеет постоянный или близкий к постоянному диаметр по длине.
Сквозное шлифование позволяет организовать непрерывный поток деталей и отличается высокой производительностью. Поэтому его часто используют при изготовлении большого количества однотипных цилиндрических элементов.
Врезное шлифование
Врезное шлифование применяется для деталей, которые невозможно обработать простым проходом через рабочую зону. Такой метод используют, в частности, для ступенчатых, фасонных деталей и элементов со сложным профилем.
В этом случае заготовка устанавливается в рабочую зону, после чего шлифовальный круг перемещается относительно детали на заданную величину. Обработка выполняется на определенном участке без необходимости протягивать заготовку через станок.
Для получения требуемой геометрии профиль рабочего круга или траектория его перемещения должны соответствовать форме обрабатываемой поверхности.
Врезная схема дает возможность обрабатывать отдельные участки детали с различными диаметрами и конфигурацией, поэтому является более универсальной для сложных деталей по сравнению со сквозным методом.
Шлифовальный и регулирующий круг: выбор и требования
Выбор абразивного инструмента является одним из основных факторов, определяющих производительность и качество бесцентрового шлифования.
При подборе шлифовального круга учитывают:
- материал заготовки;
- его твердость и физико-механические свойства;
- требуемую точность обработки;
- необходимую шероховатость поверхности;
- объем снимаемого припуска;
- скорость вращения;
- условия охлаждения;
- особенности конкретного оборудования.
Важны не только размеры круга, но и характеристики абразивного материала, зернистость, твердость и структура инструмента.
Для обработки распространенных конструкционных сталей могут применяться круги на основе электрокорунда. При работе с более твердыми и труднообрабатываемыми материалами используются специализированные абразивы, включая кубический нитрид бора (CBN) и алмазные материалы.
CBN особенно эффективен при обработке закаленных сталей и других твердых сплавов. Алмазные абразивы применяются преимущественно для материалов, для которых они технологически подходят, например некоторых твердых неметаллических материалов и твердых сплавов.
Для получения стабильной геометрии рабочую поверхность круга периодически подвергают правке. Эта операция восстанавливает необходимый профиль, удаляет затупившиеся или загрязненные участки абразива и позволяет поддерживать заданные характеристики обработки.
Регулирующий круг также требует правильного подбора и настройки. Его задача заключается не в основном съеме материала, а в надежном вращении и управлении движением заготовки. Поэтому характеристики его рабочей поверхности должны обеспечивать необходимое сцепление с деталью.
Преимущества бесцентрового шлифования
Бесцентровая технология особенно эффективна в условиях серийного и массового производства. К ее основным преимуществам относятся:
- высокая производительность — обработка может выполняться практически непрерывным потоком;
- сокращение вспомогательного времени — не требуется индивидуальная установка каждой детали между центрами;
- стабильность размеров — после правильной настройки станка можно получать большое количество деталей с близкими параметрами;
- возможность автоматизации — процесс легко интегрируется в автоматические линии подачи и обработки;
- обработка небольших цилиндрических деталей — технология хорошо подходит для деталей, которые неудобно закреплять традиционными способами;
- высокая скорость обработки — рабочие режимы позволяют эффективно удалять припуск с наружной поверхности;
- возможность работы с различными материалами — при соответствующем выборе абразивного инструмента можно обрабатывать широкий спектр металлических заготовок.
При этом технология требует точной настройки взаимного положения кругов, опорного ножа и системы подачи. Ошибки в установке или неправильный выбор режима могут привести к отклонениям формы, ухудшению шероховатости и нестабильности размеров.
Где применяется бесцентровое шлифование
Благодаря производительности и возможности получения стабильных геометрических параметров бесцентровое шлифование используется в различных производственных отраслях.
Основные области применения:
- автомобилестроение — обработка валов, осей, втулок, роликов и других деталей;
- машиностроение — производство цилиндрических компонентов и деталей вращения;
- аэрокосмическая промышленность — изготовление высокоточных элементов механизмов;
- медицинская промышленность — обработка небольших металлических компонентов;
- энергетика — производство деталей для оборудования и узлов вращения;
- оборонная промышленность — изготовление ответственных металлических компонентов;
- сельскохозяйственное машиностроение — обработка валов, осей и других серийных деталей;
- бытовая техника — производство элементов механизмов и приводов;
- автоспорт — изготовление деталей, для которых требуется высокая точность обработки;
- исследовательские и опытно-конструкторские производства — обработка специальных деталей и компонентов.
Заключение
Бесцентровая шлифовка представляет собой производительный метод абразивной обработки наружных поверхностей деталей вращения. В отличие от шлифования между центрами, заготовка не закрепляется на шпинделе или между центрами, а удерживается между шлифовальным и регулирующим кругами с опорой на нож.
Технология особенно эффективна при серийном и массовом производстве, поскольку позволяет обрабатывать большие партии однотипных деталей с минимальным вспомогательным временем и возможностью автоматизации процесса. Сквозное шлифование применяют преимущественно для цилиндрических заготовок простой формы, а врезное — для деталей со ступенчатыми, фасонными и другими сложными наружными поверхностями.
Качество обработки определяется правильным выбором абразивного инструмента, режимов шлифования и точностью настройки оборудования. При соблюдении технологических параметров бесцентровая шлифовка позволяет получать стабильные размеры, точную геометрию и требуемую шероховатость наружной поверхности.
Если требуется обработка партии деталей с заданными параметрами точности и качества, бесцентровая шлифовка услуги по которой выполняются нашей компанией, позволяет обеспечить необходимые характеристики готовых изделий. Технология и режимы обработки подбираются с учетом материала, размеров, конфигурации заготовок и требований технической документации. Для расчета стоимости и согласования технологии направьте нашим специалистам чертежи или основные параметры деталей.